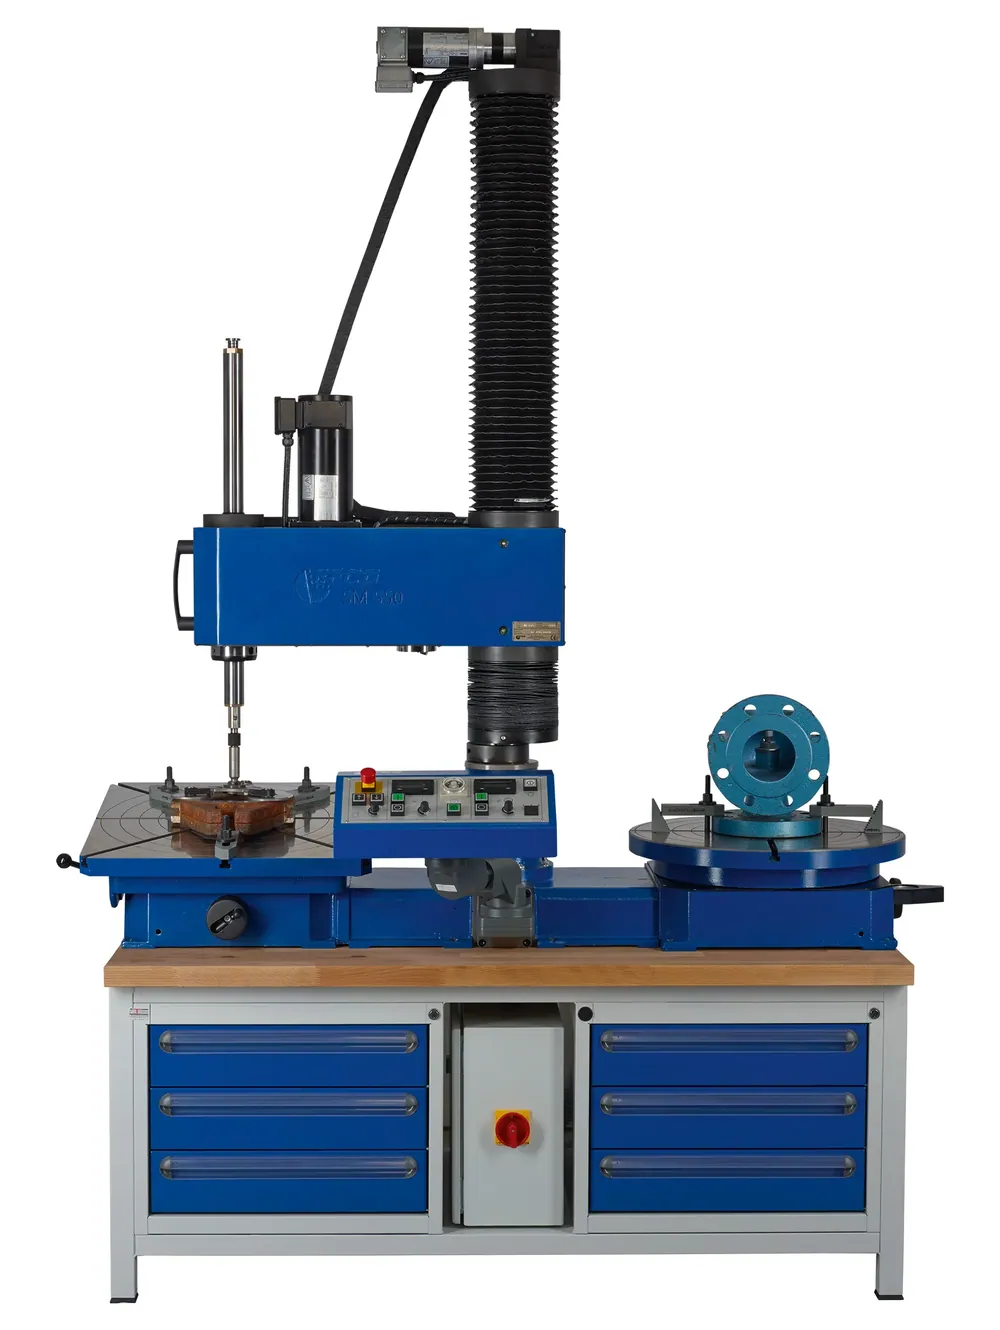
Стационарный притирочный станок для уплотнительных сёдел СПУ — арматура до Ø 950 мм
Цеховая шлифовка и притирка сёдел: наклонный и поворотный столы, эксцентрик, арматура до 2500 кг
 1 / 2
Исполнения
Выберите строку — кнопка «КП» запросит предложение на это исполнение.
| Исполнение | Столы | Арматура: Ø / высота / масса | Эксцентрик | Питание | Действие |
|---|---|---|---|---|---|
| наклонный 550 × 550 мм, ±12°, и/или поворотный Ø 550 мм | до Ø 900 мм / до 800 мм (наклонный стол), до 830 мм (поворотный) / до 450 кг | ход поворотного стола 0–20 мм | 230 В | ||
| один или два наклонных 750 × 750 мм, ±12° | до Ø 950 мм / до 1000 мм / до 2500 кг | шпиндель центрический или эксцентриковый, 0–20 мм | 380–480 В | ||
Нужен другой размер или комплектация? Пришлите задачу — подберём исполнение. | |||||
Какие задачи решает
В ППР ремонтный цех получает задвижки и клапаны партиями, и выставлять каждую под переносной станок долго. Стационарный притирочный станок для уплотнительных сёдел СПУ рассчитан именно на цех: корпус ставят на наклонный или поворотный стол, поворотная колонна подводит шпиндель, и станок шлифует и притирает уплотнительные поверхности. Два исполнения принимают арматуру до Ø 950 мм и массой до 2500 кг.
- Шлифовка и притирка сёдел задвижек и уплотнительных поверхностей клиньев.
- Ремонт запорных и обратных клапанов, шаровых кранов.
- Притирка сёдел предохранительных клапанов с эксцентриковым движением, ход — 0–20 мм.
- Обработка наклонных уплотнительных поверхностей: стол наклоняется на ±12°.
- Ремонт крупной арматуры — до Ø 950 мм, высотой до 1000 мм и массой до 2500 кг.
- Работа со сталью, нержавеющей сталью, алюминием, медными сплавами и серым чугуном.
Почему выбирают СПУ
Удобно работать с потоком арматуры
Поворотная колонна подводит шпиндель к детали, пульт поворачивается к оператору.
Шлифовка и притирка на одном станке
Оснастка для притирки входит в стандартную комплектацию — второй станок для доводки покупать не нужно.
Предохранительные клапаны без отдельного оборудования
Вращение шпинделя накладывается на эксцентриковое движение 0–20 мм, и седло получает ровную уплотнительную поверхность. У СПУ 750 эксцентрик и шлифование приводятся раздельно.
Станок растёт вместе с объёмом ремонта
Поставляется с одним или двумя столами, второй поворотный или наклонный стол можно установить в любой момент.
Конфигурация под ваш парк арматуры
У СПУ 550 — наклонный и/или поворотный стол, у СПУ 750 — центрический или эксцентриковый шпиндель. Прочная и устойчивая конструкция рассчитана на тяжёлые корпуса.
Притирка и испытание — одним заказом
По перечню арматуры подберём столы под самые тяжёлые корпуса, а для проверки после притирки — стенд из нашего каталога. Операторов обучим и консультируем весь срок работы. Условия гарантии — в коммерческом предложении.
Кому подойдёт
Ремонтным цехам ТЭС, НПЗ и нефтегазовых предприятий
централизованный ремонт запорной арматуры в ППР.
Арматурным заводам
финишная обработка уплотнительных поверхностей: меньше повторной обработки и брака.
Сервисным компаниям с собственной мастерской
ремонт арматуры заказчиков в своём цехе.
Кому лучше другая модель
Если арматуру нельзя снять с трубопровода, нужны переносные станки ШПС, ШВС или ШПК. Плоские детали доводят на ПСП, шары кранов — на ПСШ.
Как проходит работа
- Устанавливаете корпус арматуры на наклонный или поворотный стол и закрепляете.
- Наклоном стола выставляете уплотнительную поверхность под шпиндель.
- Поворотом колонны подводите шпиндель и фиксируете колонну зажимом.
- Шлифуете и притираете седло; для предохранительного клапана включаете эксцентриковое движение.
- Если столов два, следующий корпус закрепляете заранее и переходите к нему сразу после текущего.
Похожие модели
Другие станки раздела «Шлифовально-притирочные станки для арматуры».
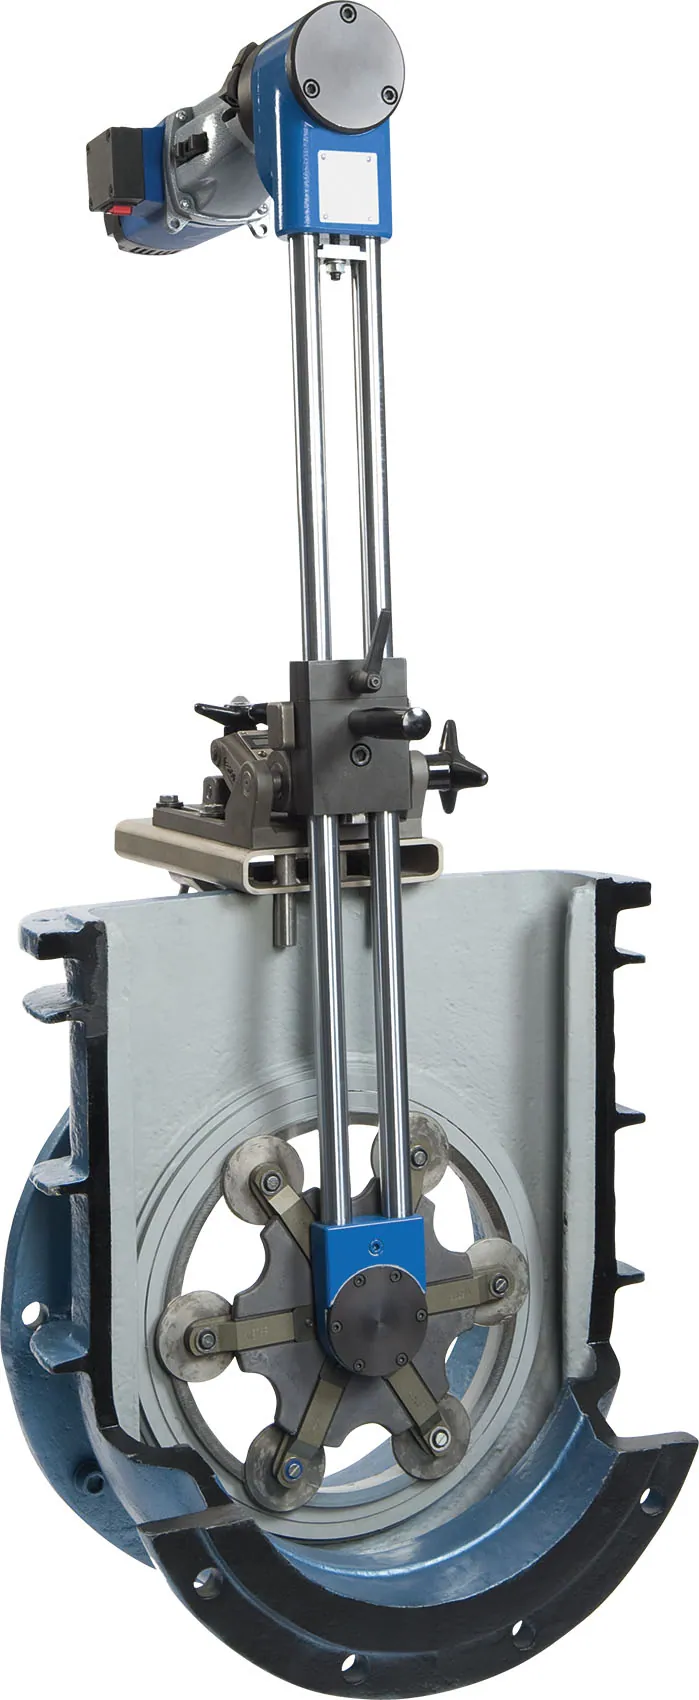
ШПС 65
DN 20–65Для задвижек и обратных клапанов DN 20–65: расстояние между сёдлами от 15 мм, электро- или пневмопривод
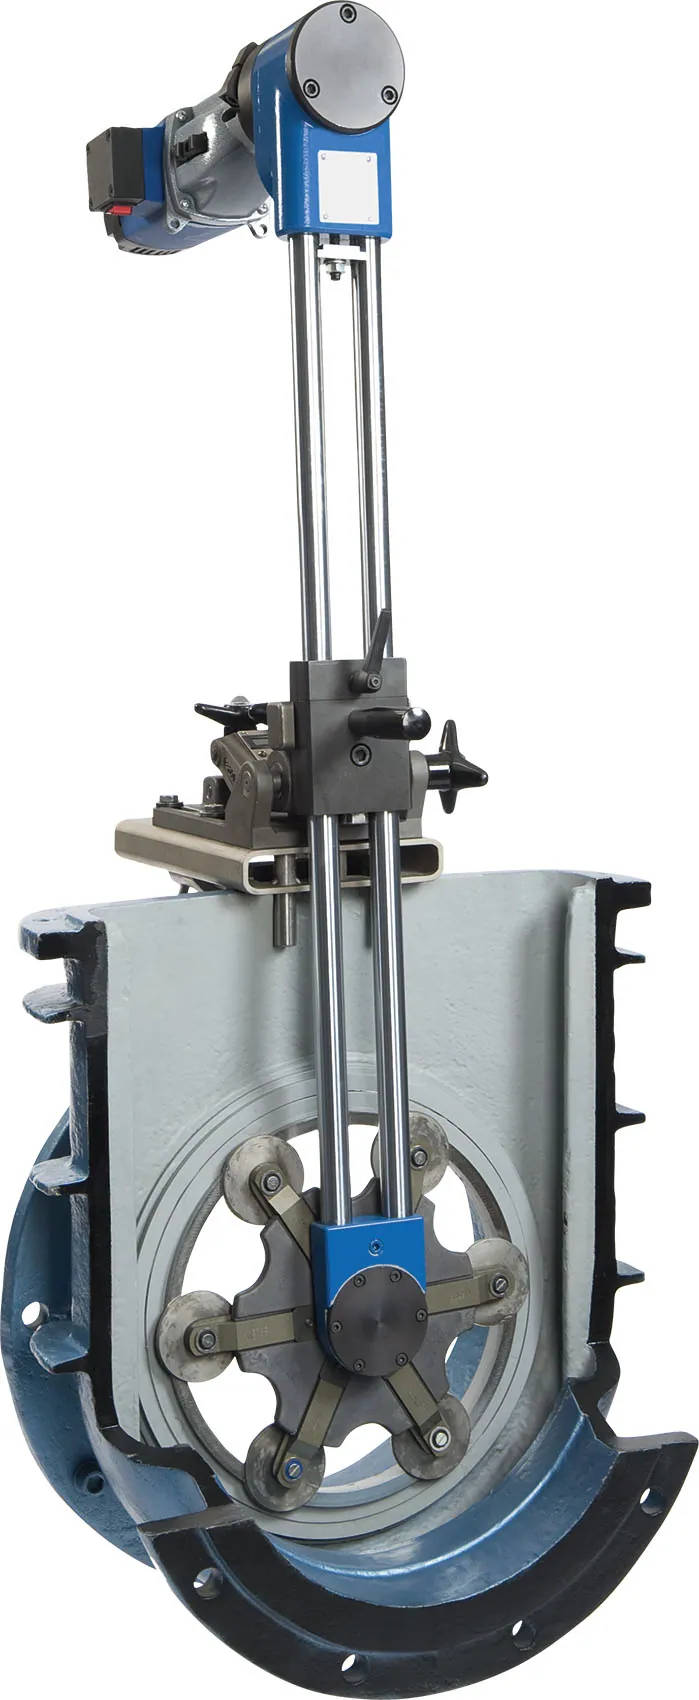
ШПС 150
DN 32–150Задвижки DN 32–150 на месте: глубина до 600 мм, привод от сети, сжатого воздуха или аккумулятора
ШПС 350
DN 50–350Притирка задвижек и обратных клапанов DN 50–350 на месте: глубина 600 мм, один оператор, 230 В
ШПС 700
DN 250–700Притирка крупных задвижек DN 250–700 без демонтажа: глубина погружения 1000 мм, один оператор
Статьи по теме
Ремонт арматуры: притирка и испытания
Виды ремонта запорной арматуры: типовые дефекты, периодичность и оборудованиеТекущий, средний и капитальный ремонт арматуры: что входит, какой дефект чем устраняют и как часто ремонтироватьСтатья · 10 мин чтения
 Ремонт арматуры: притирка и испытания
Ремонт предохранительного клапана (СППК): периодичность, ревизия и притиркаКак часто ревизовать СППК, что проверить при разборке и когда седло притирают, а когда протачиваютСтатья · 10 мин чтения
 Ремонт арматуры: притирка и испытания
Притирка деталей: что это, чем отличается от доводки, способы и абразивыПритирка и доводка уплотнительных поверхностей: способы, абразивы, контроль качества и выбор станкаСтатья · 8 мин чтения
Вопросы и ответы
Можно ли притирать предохранительные клапаны?
Да. У СПУ 550 эксцентриковый ход 0–20 мм даёт поворотный стол, у СПУ 750 — шпиндель в эксцентриковом исполнении. Ремонт предохранительного клапана идёт на том же станке, что и ремонт задвижек.
Какая арматура поместится?
СПУ 550 — до Ø 900 мм и массой до 450 кг, высотой до 800 мм на наклонном столе и до 830 мм на поворотном. СПУ 750 — до Ø 950 мм, высотой установки до 1000 мм и массой до 2500 кг.
Можно ли добавить второй стол позже?
Да, второй поворотный или наклонный стол устанавливается в любой момент.
Какое питание нужно?
СПУ 550 — 230 В, СПУ 750 — трёхфазная сеть 380–480 В.
Зачем СПУ, если есть переносные станки?
Задачи разные. СПУ — для цеха: тяжёлые корпуса, большой поток и притирка предохранительных клапанов на одном месте. Переносной станок нужен, когда арматуру нельзя снять с трубопровода.
Подберём СПУ под ваш ремонтный цех
Пришлите перечень арматуры, которую ремонтируете: типы, DN, давление, масса самых тяжёлых корпусов — предложим исполнение и столы и пришлём КП с ценой и сроком поставки.