Райберовка отверстий полумуфт турбин: что это и как выполняется на месте (пример ГРЭС)
Отверстия полумуфты под призонные болты разбиты, болты сидят с зазором, а до конца ремонта блока остаются считаные дни. Райберовка отверстий прямо на роторе возвращает им размер и форму без выемки ротора и отправки его в цех. Разбираем, что называют райберовкой, какие нормы есть для муфт турбин, какой допуск нужно получить и как идёт работа на станции.
Техническая редакция ЗМС
01Райберовка отверстий: что это и зачем она турбине
Полумуфты соединяют роторы турбоагрегата между собой — например, ротор турбины с ротором генератора или возбудителя. Соединение стягивают призонными болтами: болт входит в отверстие почти без зазора, передаёт крутящий момент и удерживает роторы на одной оси.
Со временем отверстия изнашиваются. Износ, коррозия, повреждения при разборке и сборке дают овальность и конусность, болт перестаёт плотно сидеть, соединение теряет соосность — растёт вибрация, а вместе с ней риск аварийного останова.
Райберовкой ремонтники называют чистовую обработку таких отверстий: их доводят до точного размера и правильной формы, после чего ставят болты под новый размер.
02Что говорят нормы: РД 34.30.606-95 о муфтах турбин
Требования к муфтовым соединениям паро- и газотурбинных агрегатов ТЭС мощностью 60 МВт и выше приведены в методических указаниях РД 34.30.606-95 (раздел 5.4 — о муфте роторов высокого и среднего давления):
- п. 5.4.3 — овальность и конусность пригнанной поверхности отверстий — не более 0,01 мм;
- п. 5.4.5 — отверстия растачивают с помощью приспособления (в документе названо РМЦ-40) либо развёртывают инструментом с длиной режущей кромки не менее 100 мм; там же сказано, что райберовка отверстий муфты под призонные болты не допускается;
- п. 5.4.7 — при зазоре между болтом и отверстием более 0,04 мм болт заменяют.
Срок действия, указанный в самом документе, — с 1997 по 2007 год. На станциях его требования используют как ориентир, но обязательные нормы для вашего агрегата задают документация завода-изготовителя турбины и действующие стандарты станции. Их и нужно сверить до начала работ.
03Райберовка, развёртывание и расточка: в чём разница
В обиходе «райберовкой» называют любую чистовую обработку отверстий под призонные болты — и развёртку, и расточку станком. В РД 34.30.606-95 слово употреблено узко: документ разрешает два способа и отдельно запрещает райберовку. Поэтому в заявке, программе ремонта и акте лучше называть способ прямо.
| Способ | Как задаётся ось | Как задаётся размер | Что учесть | П. 5.4.5 РД 34.30.606-95 |
|---|---|---|---|---|
| Развёртывание длинной развёрткой | по самому отверстию и направляющей части инструмента | диаметром развёртки | под каждый ремонтный размер нужен свой инструмент | допускается при длине режущей кромки не менее 100 мм |
| Расточка приспособлением или станком, закреплённым на полумуфте | по оси вала, выставленной по индикатору | вылетом резца | нужна жёсткая установка на полумуфте и выверка | допускается (в документе — приспособление РМЦ-40) |
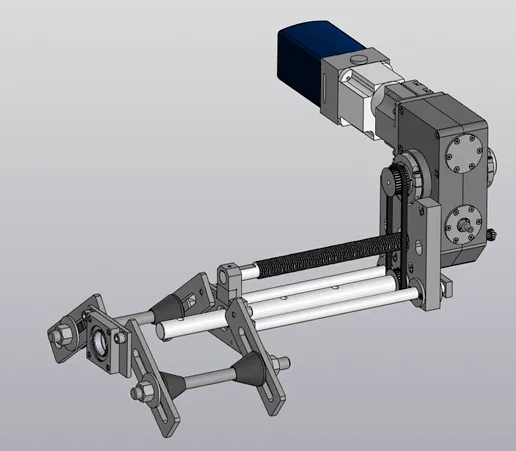
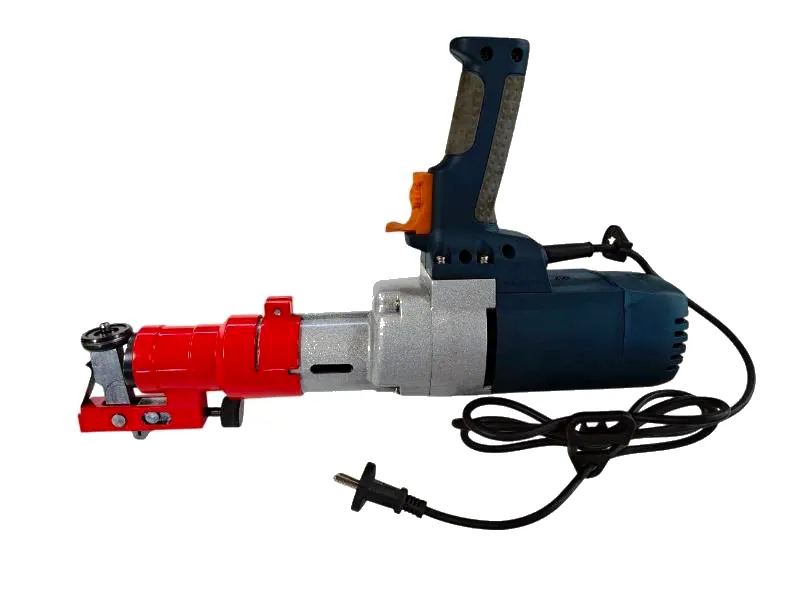
Станок РБС работает по второй схеме: его крепят на полумуфту, выставляют по оси вала, а размер задают вылетом резца с шагом 0,01 мм. Признаёт ли ваша станция такой станок равноценным приспособлению из РД, решает руководитель ремонта по документации станции — пришлите её требования, и мы сверим их с характеристиками станка. Какие ещё ремонты на ТЭС и ГРЭС делают без демонтажа — в обзоре «Ремонт энергетического оборудования без демонтажа».
04Какую точность нужно получить: допуск H7 на диаметрах полумуфт
Квалитет H7 по ГОСТ 25346-2013 — это поле допуска от нуля до +IT7: отверстие не может быть меньше номинала и может быть больше не более чем на величину допуска IT7 — на диаметрах РБС это 21–35 мкм (0,021–0,035 мм). По интервалам размеров ГОСТ 25346-2013:
| Диаметр отверстия, мм | Интервал по ГОСТ 25346-2013 | Допуск H7, мкм |
|---|---|---|
| 30 | св. 18 до 30 | 21 |
| св. 30 до 50 | св. 30 до 50 | 25 |
| св. 50 до 80 | св. 50 до 80 | 30 |
| св. 80 до 100 | св. 80 до 120 | 35 |
Для сравнения: по п. 5.4.7 РД 34.30.606-95 болт меняют при зазоре больше 0,04 мм, то есть 40 мкм, — это сопоставимо со всем полем допуска H7. Поэтому размер меряют после каждого чистового прохода, а форму отверстия контролируют отдельно. По характеристикам РБС конусность и эллипсность — не более 0,01 мм, столько же, сколько допускает п. 5.4.3 РД.
05Райберовка полумуфт на месте: порядок работ на примере ГРЭС
Так выглядит типовая работа станком РБС у турбины в машинном зале ГРЭС:
- Подготовка. Полумуфту очищают, проверяют геометрию отверстий, устанавливают базовую плиту станка.
- Монтаж. Систему крепления фиксируют на полумуфте, станок выставляют по оси вала прибором КИП 100 из комплекта. Установка возможна в любом пространственном положении — в том числе в стеснённых местах.
- Черновая расточка. Привод — электродрель 2 кВт с моментом 430 Н·м, она входит в комплект. Подача механическая, 0,05–0,29 мм/об, глубина резания — до 5 мм.
- Чистовая расточка. Вылет резца выставляют микрометрически с шагом 0,01 мм и выводят отверстие в размер.
- Контроль. Проверяют диаметр, конусность и эллипсность, соответствие квалитету H7.
- Доводка — по требованию. Хонинговальный модуль (опция) доводит шероховатость до Ra 1,6 мкм и лучше.
Ротор всё это время остаётся на своих опорах: краны, такелаж и перевозка не нужны, а риска повредить ротор в дороге нет.
06Сколько длится райберовка и от чего зависит время
По нашим данным, работа станком РБС у турбины занимает от 8 до 16 часов в зависимости от объёма. Демонтаж ротора с расточкой в цеху — 7–14 дней с участием кранов и такелажной бригады. Во что эти часы и дни обходятся станции и когда окупается свой станок, — в разборе «Мобильный станок или подрядчик: что выгоднее».
Точное время зависит от узла. Вот что мы спрашиваем перед расчётом:
| Что влияет | Почему | Что прислать |
|---|---|---|
| Число отверстий | каждое отверстие — отдельная установка резца и контроль | чертёж или фото полумуфты |
| Диаметр и длина отверстия | РБС растачивает Ø30–100 мм длиной до 300 мм | размеры по чертежу или замеру |
| Величина износа | глубина резания за проход — до 5 мм; чем больше съём, тем больше проходов | фактические размеры отверстий |
| Доступ к полумуфте | от места установки зависит время монтажа и выверки | фото узла и машинного зала |
| Требование к шероховатости | доводка хонингованием добавляет операцию | требования документации станции |
| Тип турбины | определяет конструкцию муфты и нормы на неё | марка турбоагрегата |
Наши станки
07Как это делают на месте
Станок выбирают по способу, который записан в программе ремонта: расточка по оси вала — РБС, развёртывание — РРС. Оба — в разделе райберовочных станков.
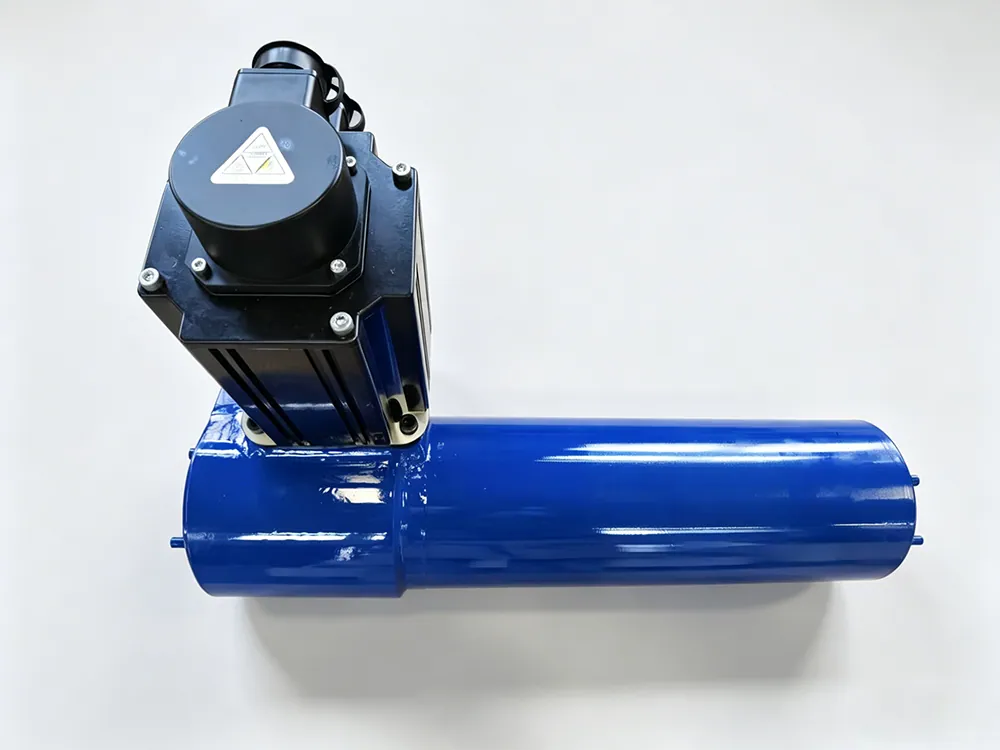
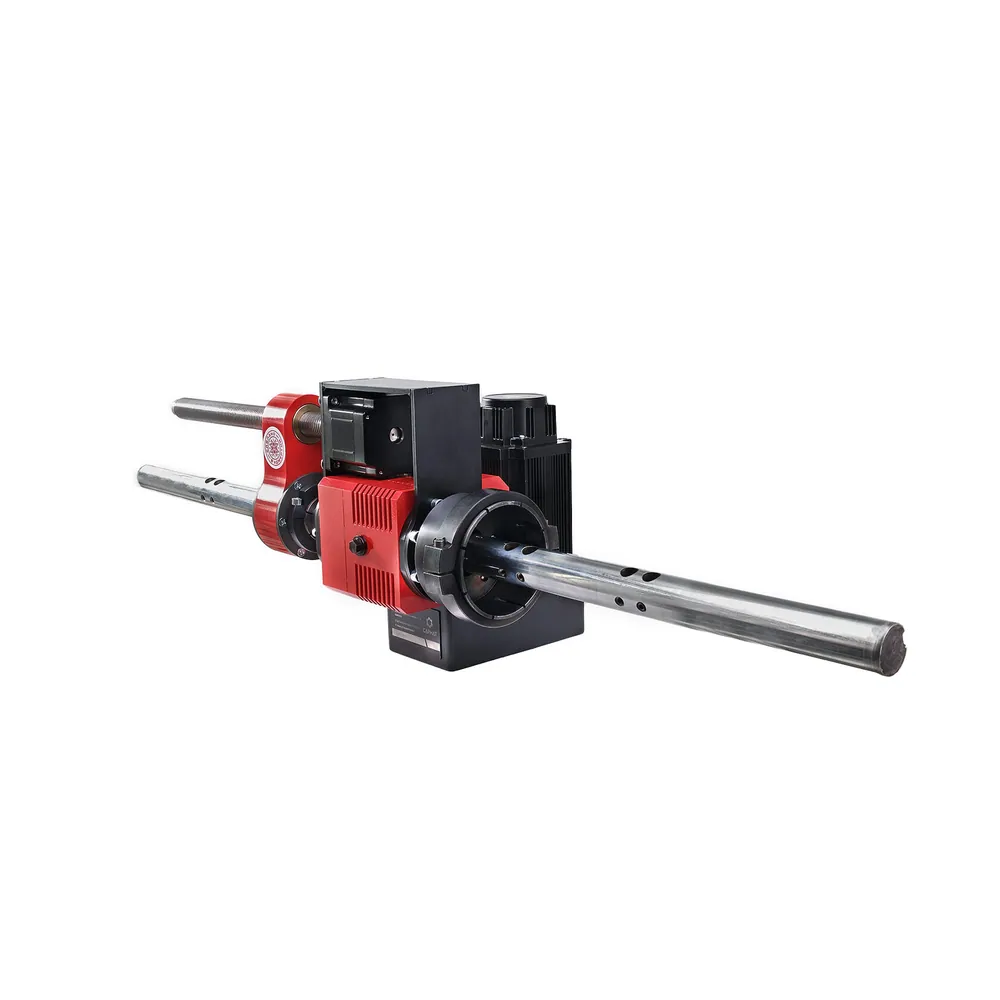
- РБС — райберовочный станок для отверстий полумуфт Ø30–100 мм длиной до 300 мм: квалитет H7, конусность и эллипсность не более 0,01 мм, масса 28 кг, питание 220 В, работа при температуре от −35 до +50 °C. В комплекте — дрель, крепление к полумуфте, две державки, 50 твердосплавных пластин и прибор КИП 100; станок приезжает в двух ящиках. Мы производим РБС сами, гарантия — 12 месяцев.
- РРС-1 / РРС-2 — развёрточные станки, которые мы поставляем для отверстий под призонные болты в полумуфтах и фланцах валов: вращение штанги и подачу ведут отдельные серводвигатели, режим виден на пульте. Диаметр и длину отверстий проверим по чертежу и укажем в КП.
- Выездная механообработка — если своей бригады нет: выезд на станцию или поставку станка РБС вашей службе обсудим по заявке.
Вопросы и ответы
Райберовка — что это?
Так называют чистовую обработку отверстий под призонные болты — в полумуфтах роторов и во фланцах валов. Отверстие доводят до точного размера и формы, чтобы новый болт сел с минимальным зазором и соединение снова держало валы на одной оси.
Что такое райберовка полумуфт?
Это восстановление отверстий полумуфт, которыми соединяют роторы турбины, генератора или возбудителя. Станок крепят прямо на полумуфту, выставляют по оси вала и растачивают отверстия в размер, не снимая ротор.
Нужно ли снимать ротор?
Нет. РБС монтируется на полумуфту в любом пространственном положении, ротор остаётся на опорах. По нашим данным, это 8–16 часов работы вместо 7–14 дней с выемкой ротора и расточкой в цеху.
Какую точность даёт станок РБС?
Квалитет H7, конусность и эллипсность — не более 0,01 мм. Размер выставляют микрометрической регулировкой вылета резца с шагом 0,01 мм.
Можно ли получить шероховатость Ra 1,6?
Да, с хонинговальным модулем — он поставляется как опция и доводит отверстие до Ra 1,6 мкм и лучше.
Чем райберовка отличается от развёртки?
В разговоре это часто одно и то же. Нормативные документы различают способы: РД 34.30.606-95 допускает расточку приспособлением или развёртывание инструментом с режущей кромкой не короче 100 мм. Поэтому в программе ремонта указывайте способ прямо — например, «расточка отверстий станком, закреплённым на полумуфте».
Рассчитаем время райберовки для вашей турбины
Пришлите марку турбоагрегата, число, диаметр и длину отверстий полумуфты и фото узла. Рассчитаем время работ, подберём комплектацию станка и пришлём КП с ценой и сроком поставки.
Источники: ГОСТ и нормативные документы
- РД 34.30.606-95 (СО 34.30.606-95) «Методические указания по центровке опор валопроводов турбоагрегатов по измеренным опорным нагрузкам», утв. РАО «ЕЭС России» 28.09.1995; срок действия по документу — с 01.01.1997 до 01.01.2007. Пункты 5.4.3 (овальность и конусность не более 0,01 мм), 5.4.5 (способы обработки отверстий), 5.4.7 (зазор болт — отверстие не более 0,04 мм). Текст сверен по двум копиям (files.stroyinf.ru, meganorm.ru).
- ГОСТ 25346-2013 (ISO 286-1:2010) «Основные нормы взаимозаменяемости. Характеристики изделий геометрические. Система допусков на линейные размеры. Основные положения, допуски, отклонения и посадки», введён с 01.07.2015: таблица 1 — значения IT7.
Читайте также
 Турбины, ЖД, двигатели, спецтехника
Ремонт тележек на месте: расточка и наплавка тележек 18-522А без отправки в цех (СФПС-402/47)Наплавка и расточка конических поверхностей тележек 18-522А в депо: этапы, контроль, оборудованиеСтатья · 7 мин чтения
 Турбины, ЖД, двигатели, спецтехника
Ремонт энергетического оборудования на ТЭС и ГРЭС: какие работы делают без демонтажаПолумуфты, фланцы, арматура, клапаны и уплотнения турбин: что ремонтируют на станции без демонтажа и чемОбзор отрасли · 9 мин чтения
 Турбины, ЖД, двигатели, спецтехника
Ремонт дробилок и горного оборудования на месте: проушины, посадочные места, шарнирыРасточка, наплавка и выпрессовка на карьере: проушины экскаваторов, шарниры, посадочные места дробилокОбзор отрасли · 7 мин чтения