Проточка вала на месте: как проточить шейку без демонтажа
Вынуть ротор ради одной изношенной шейки — значит разобрать агрегат, найти токарный станок нужного размера и потом заново центровать. Проточка вала на месте решает задачу там, где вал стоит: станок крепят на торец или на сам вал и протачивают шейку под ремонтный размер или под наплавку. Ниже — схемы установки, подготовка, порядок работ и приёмка.
Техническая редакция ЗМС
01Когда проточка шейки вала на месте оправдана
- Шейка изношена, с задирами, рисками, коррозией или канавкой от уплотнения, а остальной вал в порядке.
- Вал тяжёлый или длинный: чтобы его вынуть, нужно разбирать агрегат и вести подъёмные работы.
- Вал стоит вертикально.
- Шейку нужно подготовить под наплавку или ремонтную втулку.
Не поможет проточка при изгибе вала, трещинах и шейке, к которой нет доступа внутри корпуса: здесь нужен цех или замена. Как выбрать способ ремонта по дефекту, разобрано в статье о способах восстановления валов.
02Проточка вала на месте: три схемы установки станка
| Схема | Как крепится станок | Что вращается | Что нужно от вала | Станок |
|---|---|---|---|---|
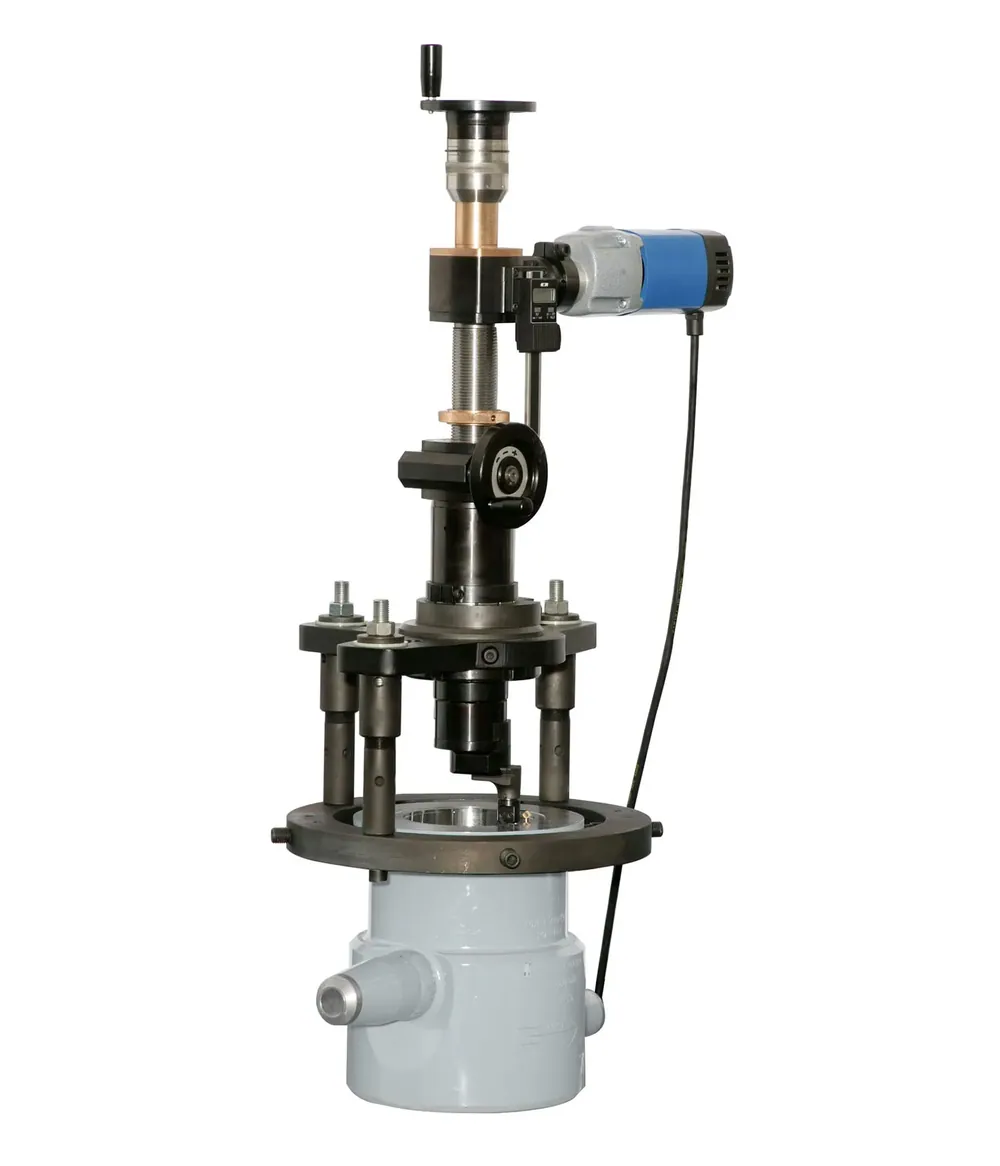
| На торце | монтажный фланец на торец вала по центровому отверстию | резец вокруг неподвижного вала | доступ к торцу, центровое отверстие, место для вращения станка | ТШВ |
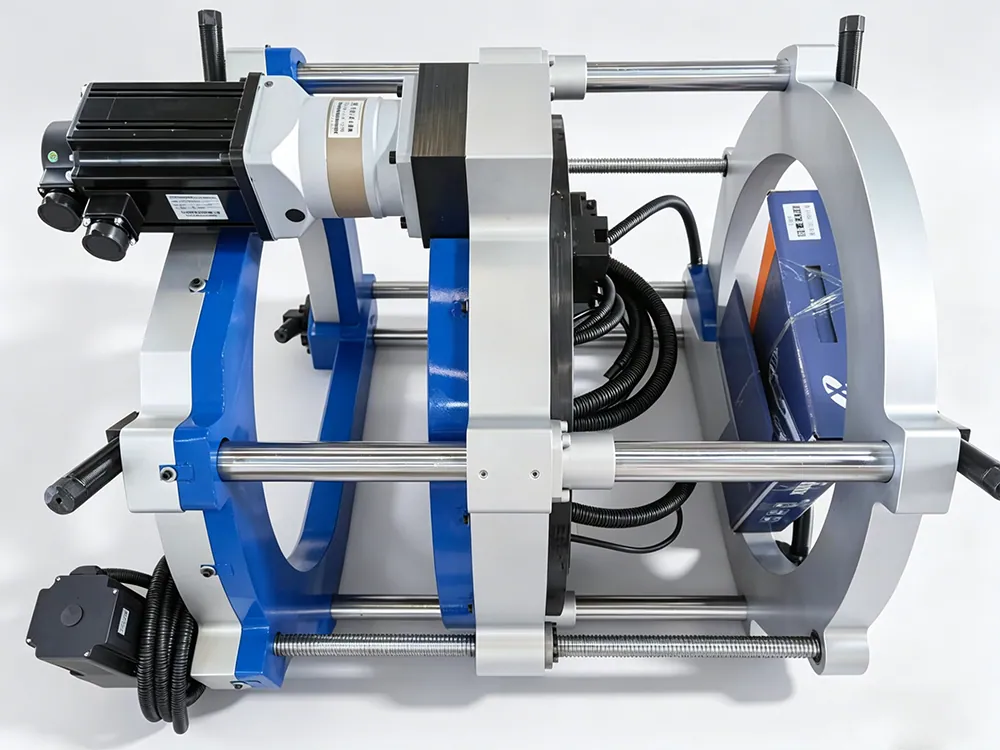
| Охватом | рама охватывает вал и зажимается радиальными упорами | суппорт на кольце вокруг неподвижного вала | место вокруг шейки | ОТВ |
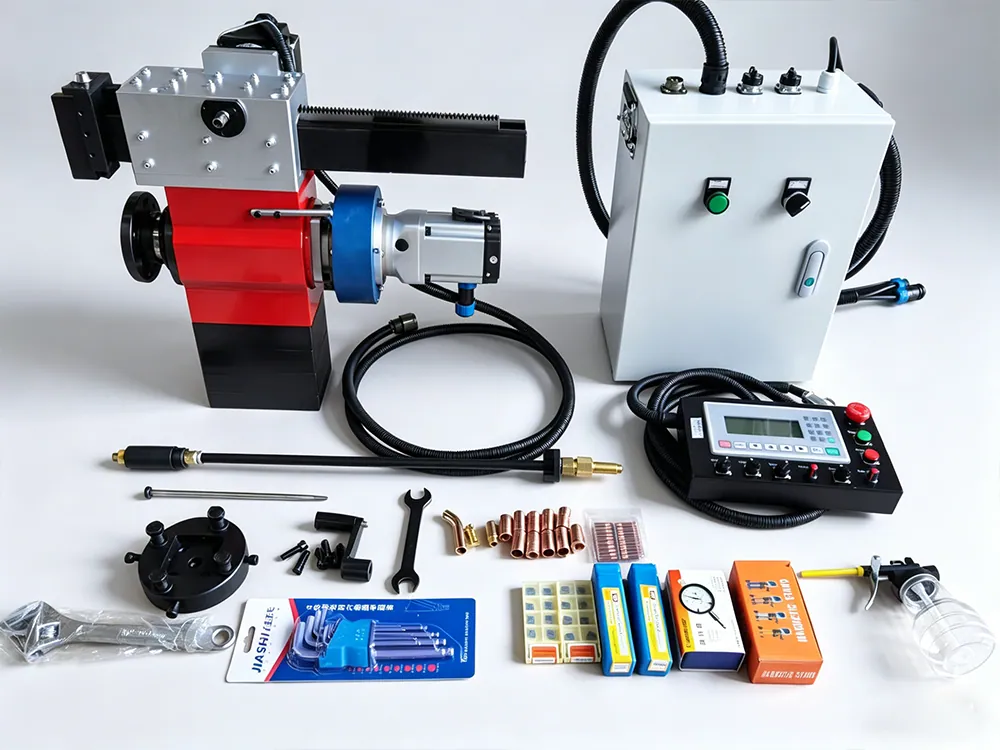
| Проворотом вала | патрон зажимает конец вала | сам вал — его вращает серводвигатель станка | вал свободно вращается в своих опорах | ТВ — наплавка концевых шеек |
Если изношена не шейка, а посадочное отверстие корпуса под подшипник, станок ставят на корпус: переносной ПТС растачивает отверстия Ø до 800 мм.
03Проточка вала без токарного станка: что реально
Проточка вала без токарного станка возможна, только если его заменяет переносной: совсем без станка шейку в допуск не вывести. Напильник и шлифовальная шкурка на вращающемся валу снимают заусенцы и следы коррозии, но не исправляют овальность и конусность.
Самодельный суппорт при вращении вала собственным двигателем повторяет биение вала в его подшипниках и податливость рамы — результат непредсказуем. Переносной станок базируется на самом валу — по центровому отверстию или охватом — и ведёт резец с механической подачей, поэтому геометрия шейки задаётся станком, а не рукой.
04Подготовка: что проверить до начала работ
- Диаметр и длина изношенного участка — по ним выбирают исполнение.
- Доступ к торцу и центровое отверстие для ТШВ или свободное место вокруг шейки для ОТВ.
- Место для вращения станка: ТШВ 30 описывает окружность Ø495 мм.
- Положение вала: ТШВ 30 ставят горизонтально, вертикально и под любым углом, ТШВ 50 работает и сверху вниз.
- Безопасность: агрегат отключён и заблокирован, вал застопорен от проворота.
- Питание: электропривод ТШВ работает от 220 В; где сети нет, по заказу ставят пневмопривод 2 кВт.
- Защита узла: подшипники и уплотнения закрывают от стружки.
- Исходные замеры: диаметр в нескольких сечениях и биение индикатором — с ними сравнивают результат.
05Проточка шейки вала: порядок работ
- Установка. ТШВ крепят на торец через монтажный фланец, ОТВ — охватом, с выверкой по индикатору из комплекта.
- Проверка хода. Выставляют резец и проворачивают станок вокруг шейки — ничего не должно задевать.
- Черновые проходы — с крупной подачей до чистого металла. Подача у ТШВ регулируется бесступенчато, 0–0,6 мм/об.
- Чистовой проход — с мелкой подачей. Частота вращения ТШВ — 0–65 об/мин, привод ТШВ 50 рассчитан на низкие обороты с большим крутящим моментом.
- Контроль диаметра в нескольких сечениях, шероховатости и биения.
- Дальше — по задаче. Шейка ремонтного размера готова. Если нужен номинал, шейку наплавляют — МНК 750 на штативе или ТВ для концевых шеек — и протачивают повторно.
06Приёмка: шероховатость шейки под подшипник по ГОСТ 3325-85
Параметр шероховатости посадочных поверхностей валов под подшипники качения не должен превышать значений таблицы 3 стандарта:
| Класс точности подшипника | Ra, мкм, вал до 80 мм | Ra, мкм, вал св. 80 до 500 мм |
|---|---|---|
| 0 | 1,25 | 2,5 |
| 6 и 5 | 0,63 | 1,25 |
| 4 | 0,32 | 0,63 |
Поле допуска диаметра шейки задаёт чертёж: ГОСТ 3325-85 выбирает его в зависимости от вида нагружения кольца подшипника. Какую шероховатость даёт чистовой проход на вашем материале, скажем при подборе станка; если нужна меньшая, шейку после проточки шлифуют.
07Как выбрать станок по диаметру шейки
| Ваша задача | Станок |
|---|---|
| шейка Ø50–200 мм, есть доступ к торцу | ТШВ 30, длина проточки за установку до 370 мм |
| шейка Ø200–250 мм | ТШВ 30 или ТШВ 50; при длинном участке — ТШВ 50 |
| шейка Ø250–450 мм | ТШВ 50, длина проточки до 500 мм |
| к торцу нет доступа или нет центрового отверстия | ОТВ — посадку на ваш вал проверим по фото и размерам |
| концевую шейку нужно наплавить | ТВ (обработку после наплавки уточним при подборе) |
| изношено отверстие корпуса Ø до 800 мм | ПТС |
Наши станки
08Как это делают на месте
- ТШВ — одним станком всё, что нужно на шейке: посадки под подшипники, канавки под уплотнения и стопорные кольца, Ø50–450 мм, вал при этом неподвижен. ТШВ 30 устанавливает один человек и за короткое время — отдельная бригада на монтаж станка не нужна.
- ОТВ — выручает, когда к торцу не подобраться: охватывает вал и обтачивает шейку на месте. Подача без участия рук: по кругу суппорт ведёт серводвигатель через планетарный редуктор, вдоль оси — шаговый двигатель. Индикатор для выверки уже в комплекте.
- ТВ — проворачивает вал в патроне и ведёт вдоль концевой шейки сварочную горелку: наплавка под полумуфту, шкив или подшипник без демонтажа ротора, исполнения горизонтальные и вертикальное.
- ПТС — если изношено отверстие корпуса насоса, турбины или арматуры Ø до 800 мм: станок крепят на корпус, и деталь не уезжает в цех. Автоподача по двум осям держит режим резания.
Эти станки мы поставляем: подбираем исполнение по фото агрегата, при необходимости специалист приезжает на замер, персонал обучаем при поставке. Если такие ремонты у вас редки, сравните покупку станка с заказом работы — расчёт на своих цифрах в статье «Мобильный станок или подрядчик — что выгоднее».
Вопросы и ответы
Проточка вала — это что?
Токарная обработка наружной поверхности вала резцом: снимают изношенный слой, чтобы вывести шейку в ремонтный размер или подготовить её к наплавке. На месте её выполняют переносным станком, не вынимая вал.
Что такое проточка цапф?
Цапфа — опорная часть вала или оси: шип на конце, шейка в средней части, пята под осевую нагрузку. Проточка цапф — восстановление этих опорных поверхностей резцом, на месте — теми же станками, что и проточка шеек.
Проточка фундаментов — это то же самое?
Нет. Опорные поверхности фундаментов под оборудование не протачивают, а фрезеруют переносными фрезерными станками — пример в статье об обработке фундаментов на судах.
Можно ли проточить вертикальный вал?
Да. ТШВ 30 ставят вертикально и под любым углом, ТШВ 50 ведёт обработку и сверху вниз. Вертикальное исполнение есть и у ТВ.
Сколько металла можно снять с шейки?
Столько, сколько допускают ремонтный размер по документации изготовителя агрегата и прочность вала. Если размер уходит за этот предел, металл возвращают наплавкой и протачивают шейку в номинал.
Нужна ли трёхфазная сеть?
Нет. Электропривод ТШВ 30 (1,4 кВт) и ТШВ 50 (1,8 кВт) работает от 220 В, а по заказу ставят пневмопривод 2 кВт.
Подберём станок по диаметру шейки
Напишите диаметр и длину изношенной шейки, как вал выходит из агрегата и есть ли центровое отверстие, приложите фото. По фото проверим, хватит ли места для вращения станка, подберём исполнение и пришлём КП с ценой и сроком поставки.
Источники: ГОСТ и нормативные документы
- ГОСТ 3325-85 «Подшипники качения. Поля допусков и технические требования к посадочным поверхностям валов и корпусов. Посадки» (действует, с Изменением № 1) — п. 2.1, таблица 3 (Ra посадочных поверхностей валов).
- Лекция № 10 «Валы и оси», курс «Прикладная механика», БГТУ (elib.belstu.by) — определения цапфы, шипа, шейки и пяты.
Читайте также
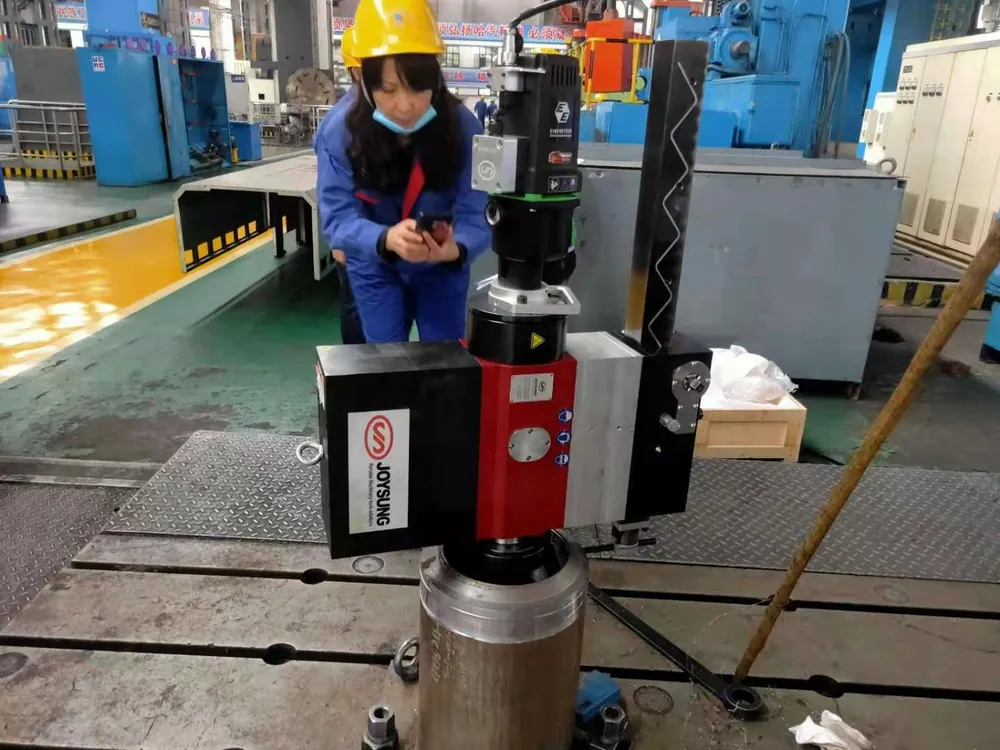 Валы, токарная обработка, сверление
Способы восстановления валов: ремонт, технология и что можно сделать на местеКак выбрать способ ремонта вала по виду износа и какие работы делают на месте, не вынимая вал из агрегатаСтатья · 8 мин чтения
 Валы, токарная обработка, сверление
Магнитный сверлильный станок: какой лучше и как выбрать по мощности, магниту и диаметру сверленияКак выбрать магнитный сверлильный станок по диаметру, приводу и магниту — и что спросить у продавцаКак выбрать · 9 мин чтения
 Ремонт арматуры: притирка и испытания
Настройка предохранительных клапанов: давление настройки, порядок и актДавление настройки по ГОСТ, сроки проверок по ФНП, порядок настройки на стенде и что записать в акт и журналСтатья · 10 мин чтения