Станок с ЧПУ для шлифования распределительных валов ШРВ 200: Ø8–200 мм, длина до 500 мм
Кулачки распредвала — следящим шлифованием по программе; круглость 0,002 мм, Ra 0,2 мкм
- Главные параметры8–850
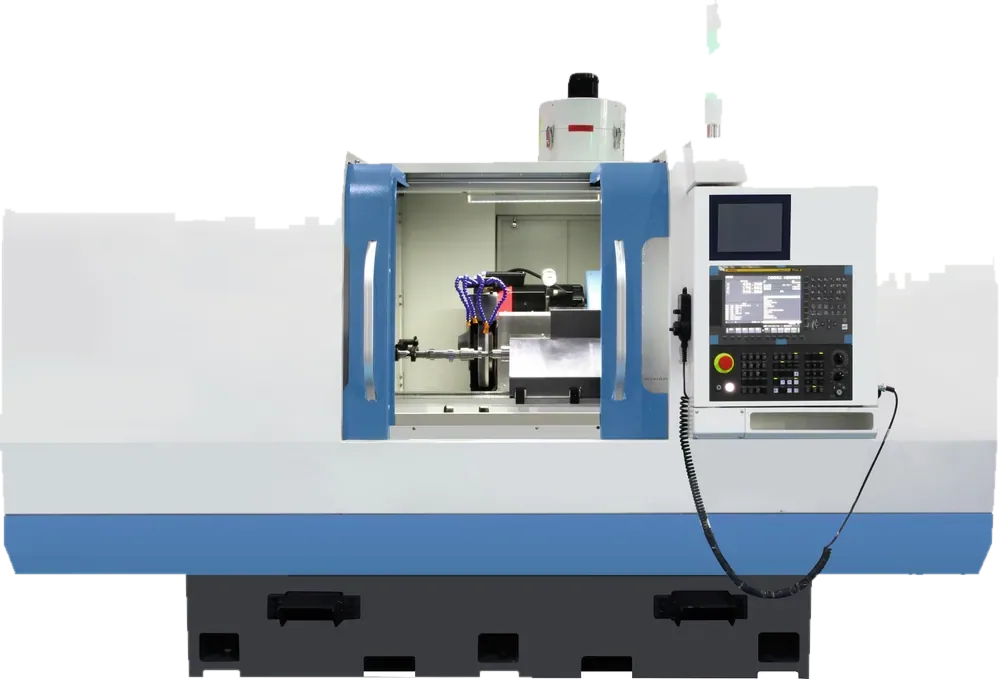
Фото одного из исполнений; комплектация — по КП
Исполнения
| Исполнение | Главные параметры | Чем отличается | Действие |
|---|---|---|---|
| Ø8–200 мм; длина до 500 мм; масса до 50 кг; ход X 260 мм, Z 850 мм | Одно исполнение; конус Морзе 4 в обеих бабках, круг до 60 м/с | ||
Нужен другой размер или комплектация? Пришлите задачу — подберём исполнение. | |||
Какие задачи решает
Кулачок распредвала некруглый, и на копировально-шлифовальном станке под каждый профиль нужен свой копир: новая модель вала — это новая оснастка и переналадка. На ШРВ 200 копира нет: шлифовальная бабка идёт за профилем кулачка по программе — ось подачи X и ось вращения вала C интерполируются. Станок для шлифовки распредвалов Ø8–200 мм длиной до 500 мм даёт круглость не более 0,002 мм и шероховатость Ra 0,2 мкм.
- Следящее шлифование кулачков распределительных валов.
- Эксцентричные поверхности небольших коленчатых валов.
- Прецизионное шлифование обычных валов, в том числе валов электродвигателей.
- Пологие конусы: стол поворачивается на 5° по часовой стрелке и на 9° против.
- Детали из стали, чугуна, цветных металлов и неметаллических материалов.
Почему выбирают ШРВ 200
Профиль задаёт программа
Четыре оси, две из них интерполируются: смена профиля кулачка — это смена программы.
Точность в цифрах
Круглость — не более 0,002 мм, постоянство диаметра в продольном сечении — не более 0,003 мм, шероховатость — Ra 0,2 мкм.
Динамика поперечной оси
По X — до 20 000 мм/мин, по Z — до 8000 мм/мин при дискретности 0,001 мм: этого требует следящее шлифование.
Режим под материал и диаметр
Частота вращения поводковой планшайбы регулируется плавно, в диапазоне 60–600 об/мин, а круг 350 (400) × 40 × 127 мм работает на скорости до 60 м/с — скорость детали подбирают под сталь, чугун или цветной металл и под диаметр шейки.
Диалоговое программирование
Параметры шлифования задаются в диалоге с оператором, циклы редактируются; автоматическое врезание и цикловую подачу задаёт программа, для ручной доводки есть электронный маховичок.
Кому подойдёт
Моторостроительным заводам
распределительные валы двигателей.
Компрессорным производствам
кулачковые и эксцентриковые валы.
Производителям электродвигателей
точные валы.
Кому лучше другая модель
Крупные коленчатые валы — ШКВ 500 со следящим шлифованием шатунных шеек. Обычные валы без кулачков партиями — КШС-Ч или скоростной КШС-С: следящая ось им не нужна.
Как проходит работа
- Присылаете чертёж распредвала с профилем кулачков.
- Проверяем рабочую зону: Ø до 200 мм, длина до 500 мм, масса до 50 кг.
- Направляем КП с составом станка, ценой и сроком поставки.
- Сроки поставки и порядок ввода в эксплуатацию закрепляем в КП.
- Обучаем операторов вводить профиль и параметры в диалоговом интерфейсе.
Похожие модели
Другие станки раздела «Круглошлифовальные станки».
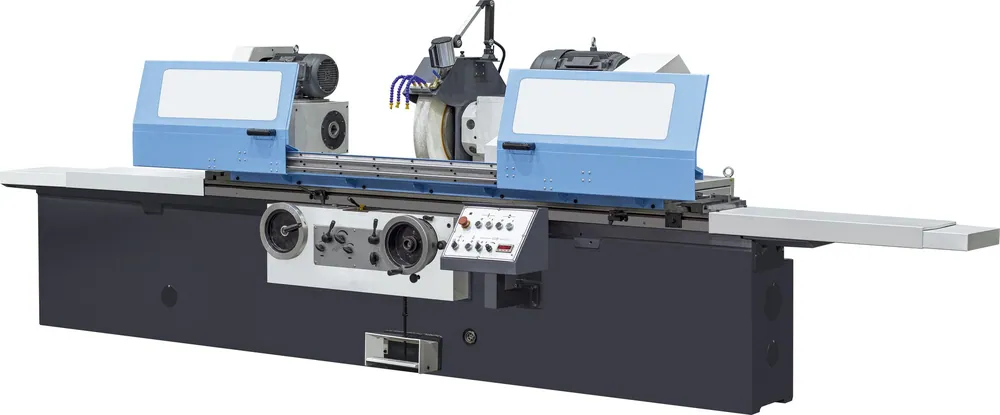
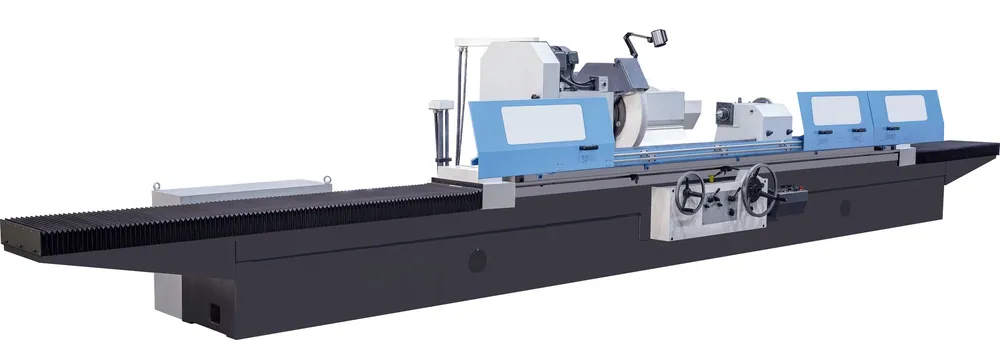
КШС
Ø8–800 ммРучное шлифование валов Ø8–800 мм длиной до 5000 мм: шесть исполнений, деталь до 3 т
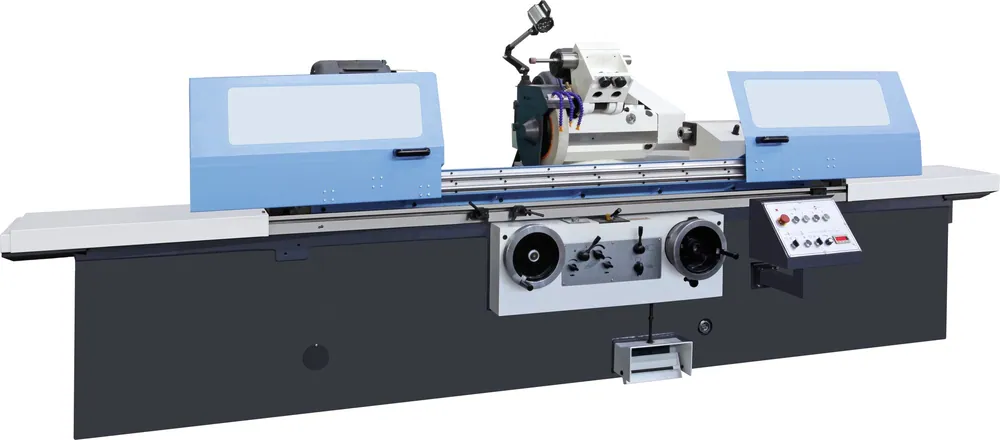
КШУ
Ø5–630 ммНаружное и внутреннее шлифование на одном станке: валы Ø5–630 мм, отверстия Ø13–250 мм
КШС-П
Ø8–630 ммРучной прецизионный станок: Ra 0,04, круглость 1–2 мкм, валы Ø8–630 мм, отверстия на исполнениях «У»
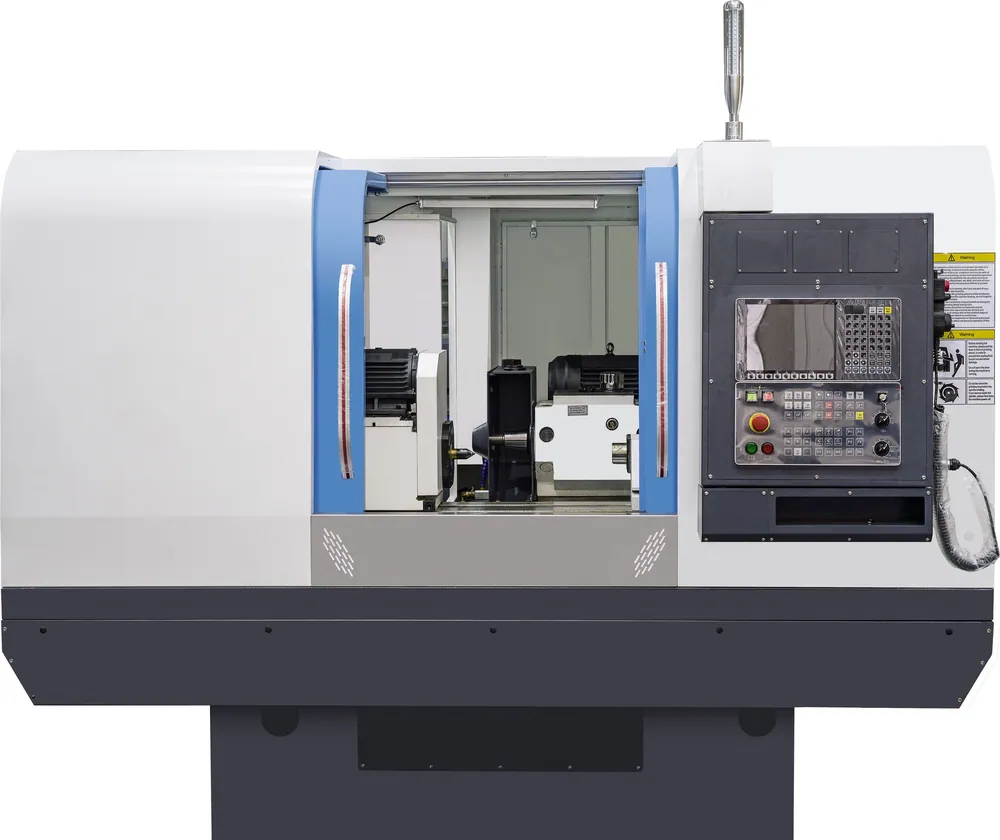
КШС-Ч
Ø8–630 мм12 исполнений с ЧПУ: прямая и наклонная бабка, универсальные, валы Ø8–630 мм длиной до 4000 мм
Статьи по теме
Промышленные станки
Круглошлифовальный станок: устройство, виды и как выбратьУстройство круглошлифовального станка, виды шлифования, точность и порядок выбора станка под вал или отверстиеСтатья · 8 мин чтения
 Промышленные станки
Обрабатывающий центр: что это, виды, устройство и как выбратьЧем обрабатывающий центр отличается от станка с ЧПУ, какие бывают типы и как выбрать центр под корпусную детальСтатья · 9 мин чтения
 Промышленные станки
Устройство токарного станка с ЧПУ: узлы, типы, точность и как выбратьИз чего состоит токарный станок с ЧПУ, какие бывают типы, от чего зависит точность и как выбрать станок под детальСтатья · 8 мин чтения
Вопросы и ответы
Что шлифует станок, кроме кулачков?
Эксцентричные поверхности коленчатых валов и обычные валы — например, валы электродвигателей — в диапазоне Ø8–200 мм и длиной до 500 мм.
Какую точность получу?
Круглость — не более 0,002 мм, постоянство диаметра в продольном сечении — не более 0,003 мм, шероховатость — Ra 0,2 мкм.
Какая система ЧПУ?
Модуль следящего шлифования встроен в систему управления, профиль кулачка оператор вводит в диалоговом интерфейсе на ЖК-дисплее. Модель системы согласуем при заказе — она будет указана в КП.
Можно ли шлифовать длинный распредвал?
Наибольшая длина шлифования — 500 мм, масса детали — до 50 кг. Более длинные распределительные и коленчатые валы шлифует следящим методом ШКВ 500 — до 3000 мм между центрами.
Какая гарантия?
Условия гарантии — в коммерческом предложении. Срок поставки и программу обучения операторов включим в то же предложение.
Проверим ваш распредвал на ШРВ 200
Пришлите чертёж вала с профилем кулачков и допусками — проверим рабочую зону и пришлём КП с ценой и сроком поставки.